
-


-
-


-


WhatsApp

-


WeChat
Пожалуйста, оставьте нам сообщение
Строгий контроль деформации при термообработке: как обеспечивается стабильность характеристик поршня Qianchui 616S?
2026-10-19
Деформация при термообработке является важным фактором, влияющим на качество поршня гидравлического молота. После цементации и закалки поверхностный слой поршня можно разделить снаружи внутрь на заэвтектоидный, эвтектоидный и доэвтектоидный слои. Среди них эвтектоидный слой обладает оптимальным балансом прочности, вязкости и износостойкости, являясь идеальным рабочим слоем, который необходимо сохранить.
Если после термообработки деформация слишком велика, припуск на последующее шлифование будет неравномерным, что может привести к повышенной твердости и хрупкости с одной стороны поршня и недостаточной твердости и износостойкости с другой, увеличивая риск задиров, растрескивания и других дефектов.
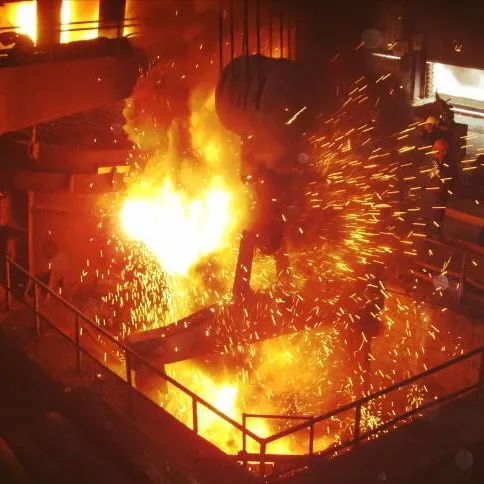
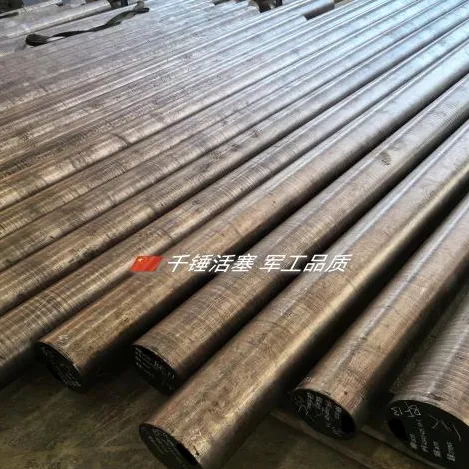
Для этого компания Qianchui Piston строго контролирует деформацию, начиная с этапа выбора материала. Благодаря использованию стальных слитков вакуумного рафинирования весом 8–12 тонн, коэффициенту ковки более 1:8, прецизионной ковке и специальной предварительной термообработке после ковки повышается однородность внутренней структуры материала и снижается деформация при закалке.
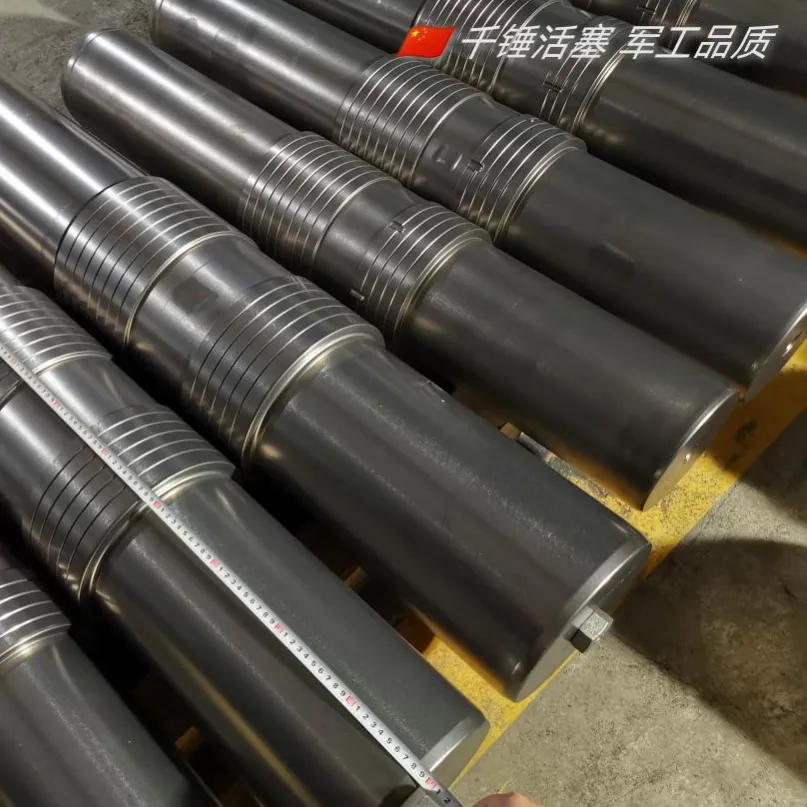
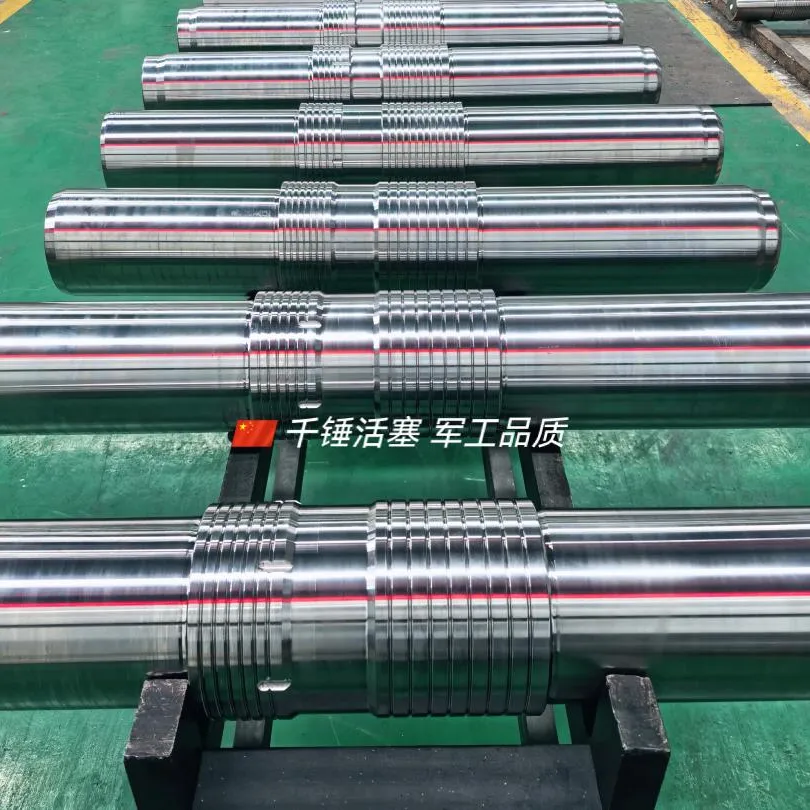
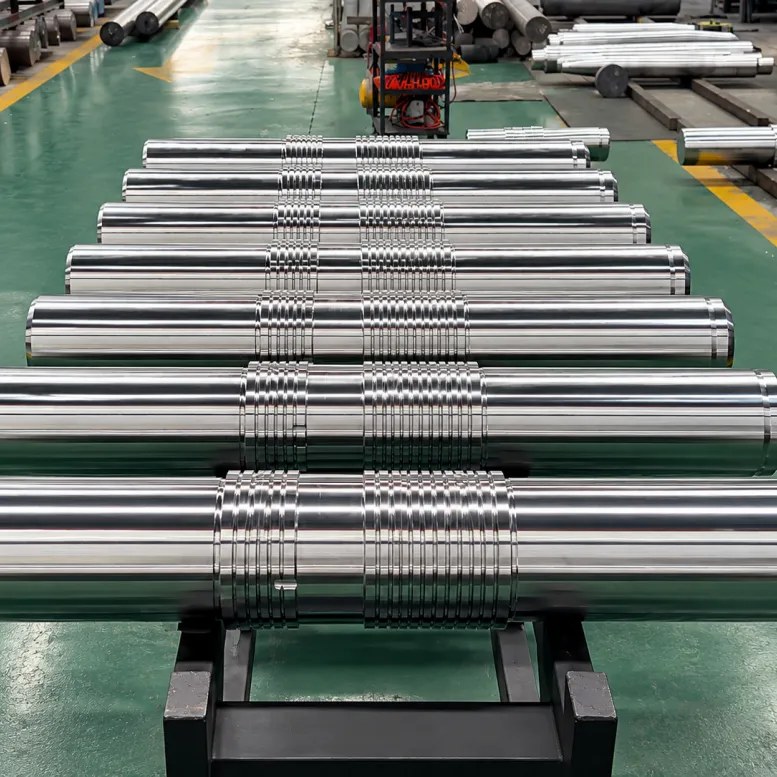
В настоящее время для наших стандартных поршней 616S и экономичных поршней 616SE внутренний стандарт радиального биения после термообработки составляет менее 0,40 мм, при этом обычный показатель поддерживается на уровне около 0,20 мм, в хорошем состоянии он может достигать 0,10 мм, а лучший единичный результат составил 0,04 мм.
Благодаря строгому контролю величины деформации мы можем более рационально распределять припуск на последующую шлифовку, максимально сохраняя рабочий поверхностный слой с сбалансированными характеристиками, что повышает равномерность распределения твердости и стабильность эксплуатации поршня, а также снижает риски задиров, образования трещин и других повреждений.
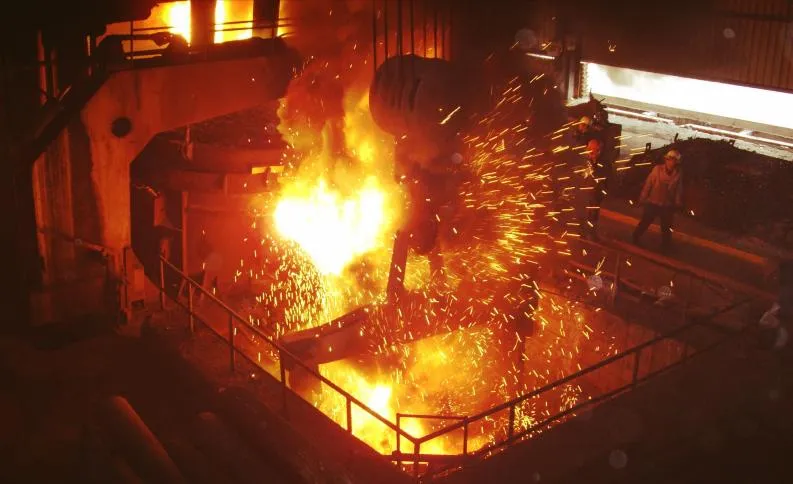
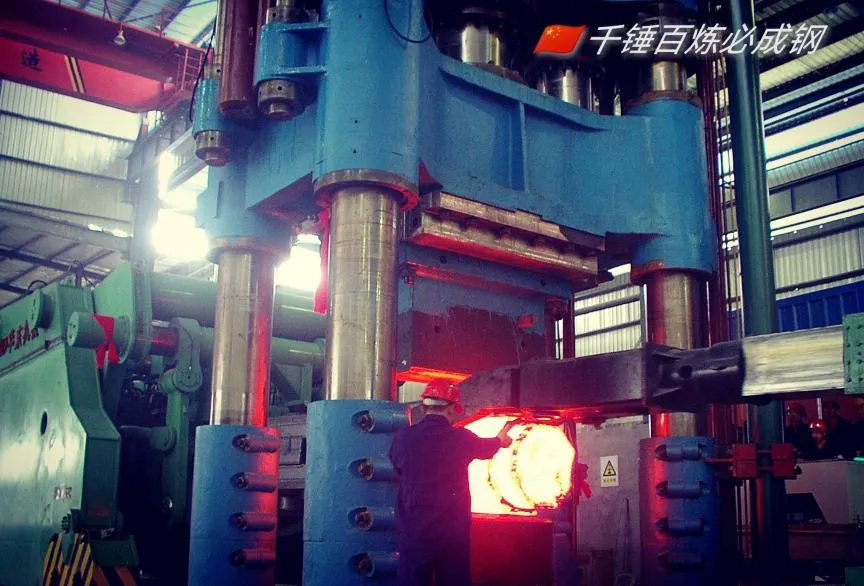
Рис. 1-2 Процесс ковки и термообработки
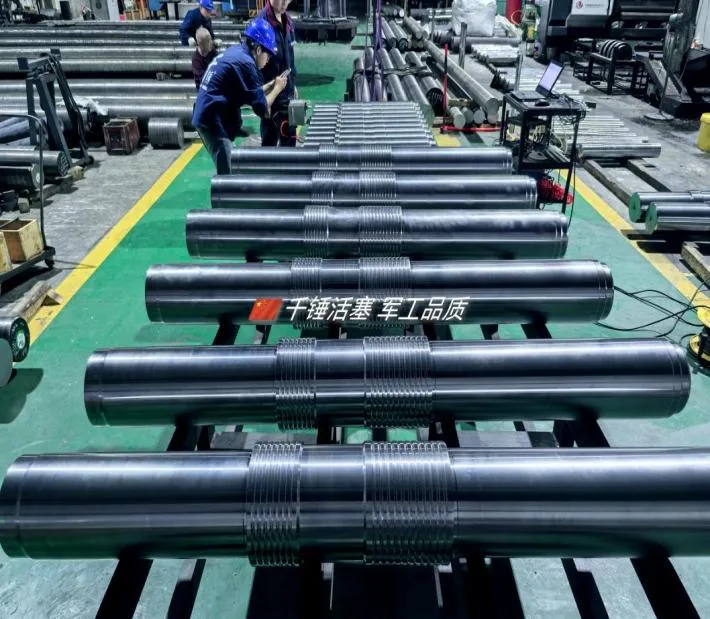
Рис. 3 Фотографии поршней серии Qianchui 616S