
-


-
-


-


WhatsApp

-


WeChat
Пожалуйста, оставьте нам сообщение
После термообработки деформация поршня слишком велика; почему нельзя просто исправить её токарной обработкой?
2026-10-26
Если после цементации и закалки поршня гидравлического молота величина деформации оказывается слишком большой, некоторые производители оставляют припуск на обработку в 1–2 мм или даже больше, после чего проводят корректирующее точение. Однако такой метод не только увеличивает производственные затраты, но и может негативно повлиять на эксплуатационные свойства поверхностного слоя поршня.
После термообработки поверхность поршня обладает высокой твердостью, и локальные высокие температуры, возникающие при точении, могут изменить исходную металлографическую структуру, вызывая размягчение поверхности или локальную хрупкость, что увеличивает риск задиров, растрескивания и отслоения. В то же время чрезмерное точение может уменьшить толщину эффективного цементованного слоя, что отрицательно сказывается на износостойкости поршня.
Вместо того чтобы полагаться на последующую токарную обработку для компенсации деформаций, мы уделяем основное внимание рациональному контролю производственного процесса на ранних этапах. Благодаря коэффициенту ковки более 1:8, специальной предварительной термообработке после ковки и измельчению зерна повышается однородность внутренней структуры материала и уменьшаются закалочные деформации.
В настоящее время внутренний стандарт контроля радиального биения после термообработки для поршней Qianchui моделей 616S (стандартная) и 616SE (экономичная) составляет менее 0,40 мм, при этом обычные показатели удерживаются на уровне около 0,20 мм, а лучший зафиксированный результат единичного измерения достиг 0,04 мм.
Меньшая величина деформации при термообработке способствует сокращению необходимости в дополнительном точении и обеспечивает более равномерный припуск на последующее шлифование, что позволяет более рационально сохранить рабочий цементованный слой и снизить риски возникновения задиров, трещин и других дефектов, вызванных неоднородностью свойств поверхностного слоя.
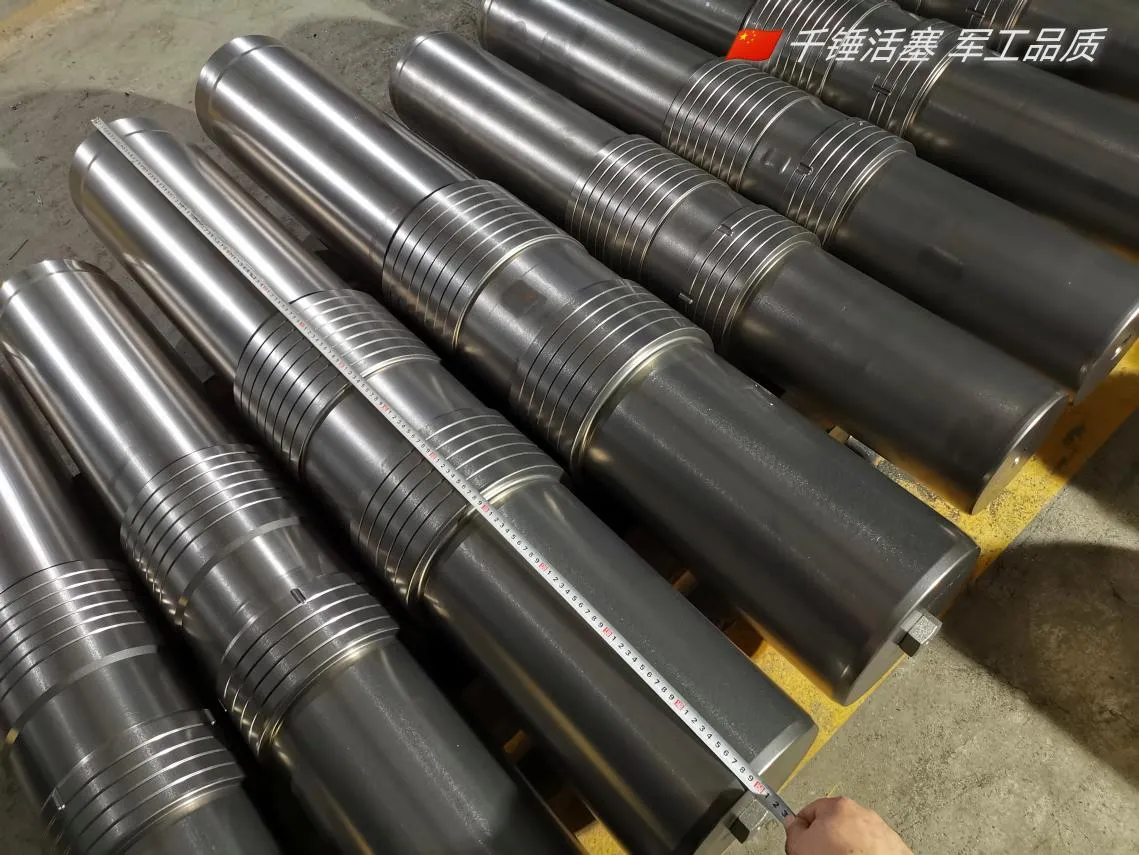
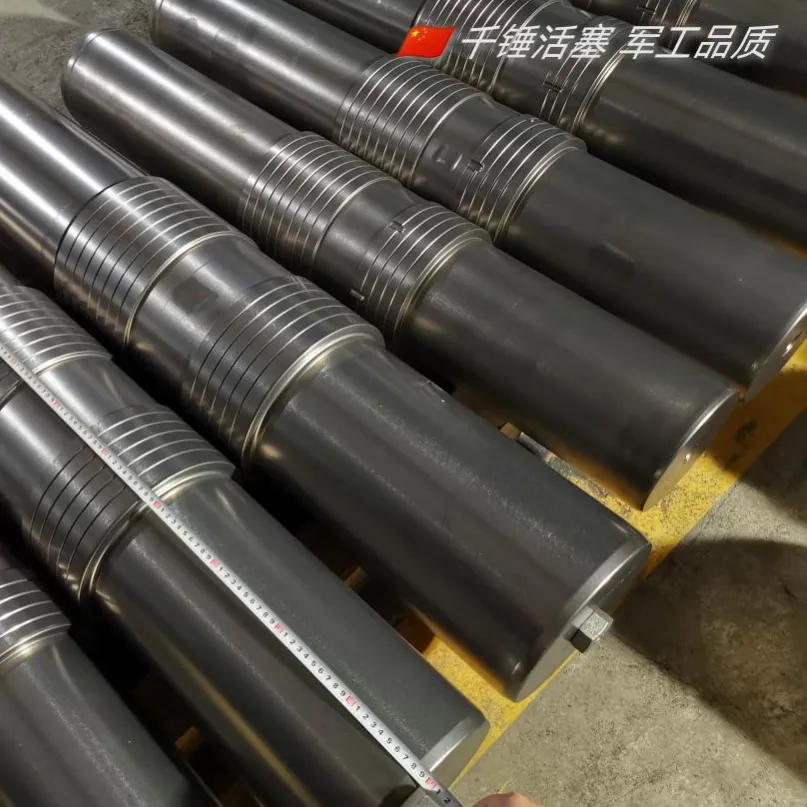
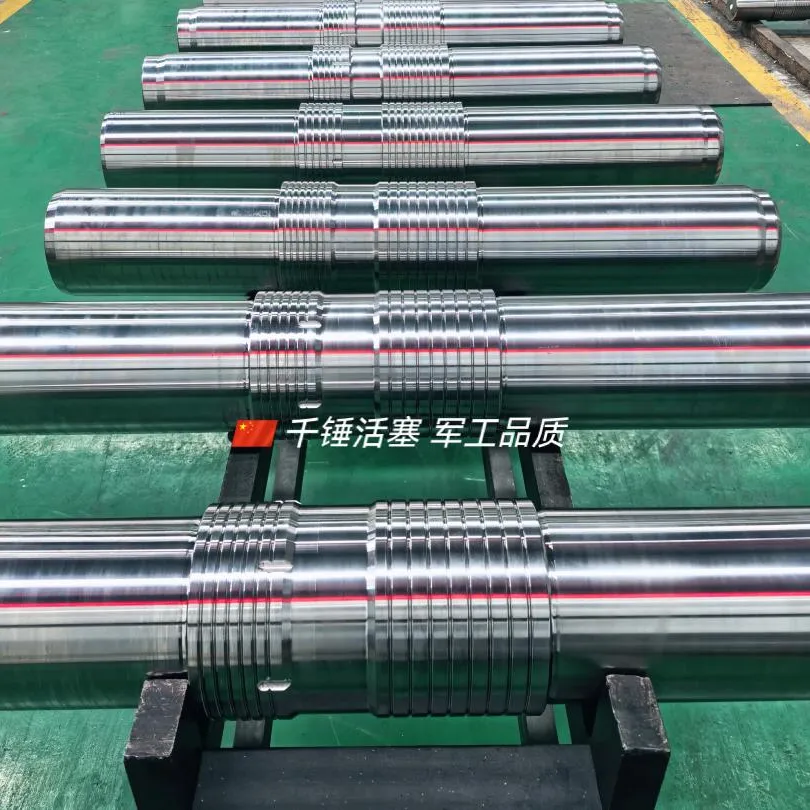
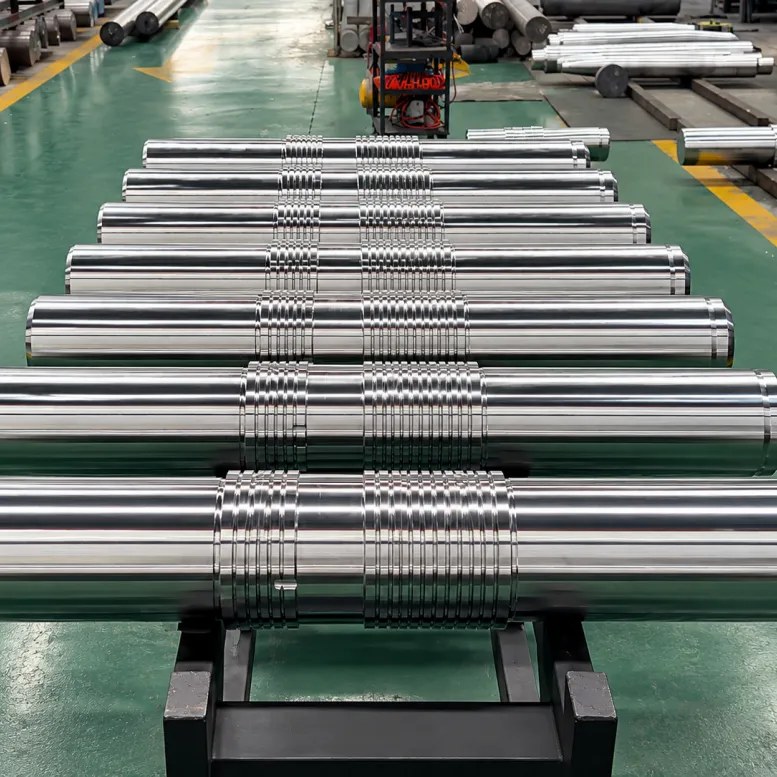
Рис. 1 Высококачественный крупногабаритный поршень CSP616S, разработанный компанией Qianchui
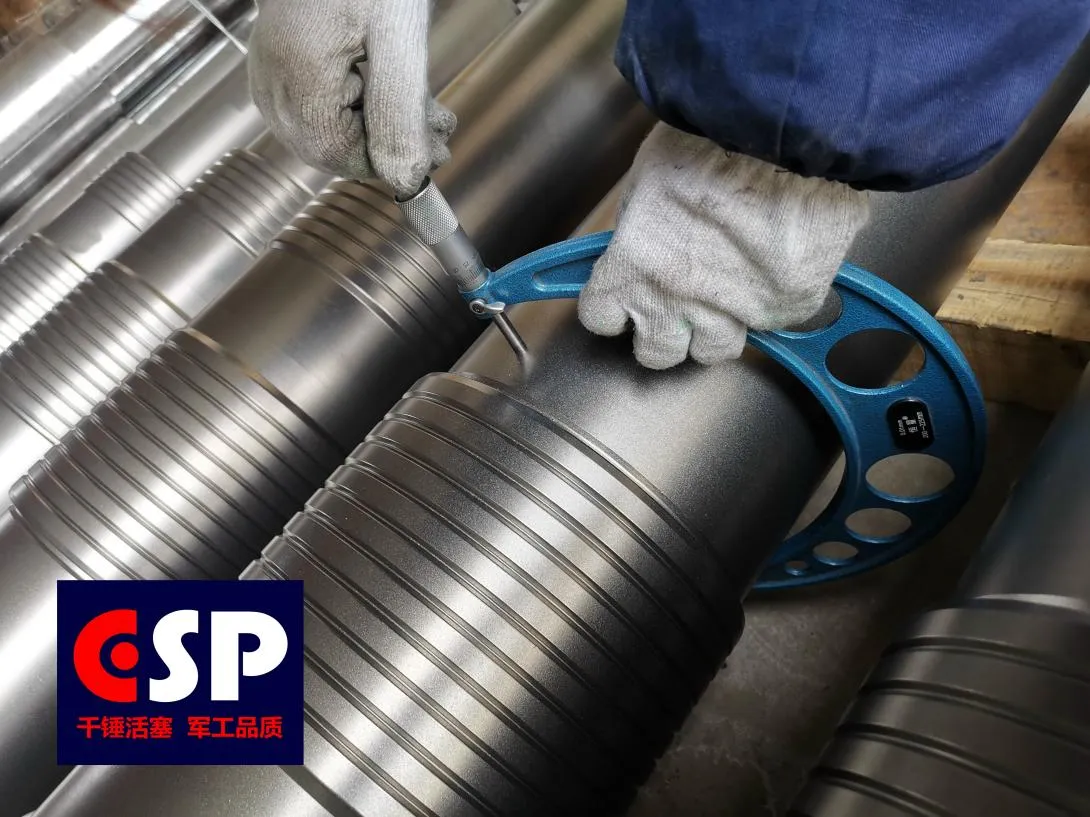
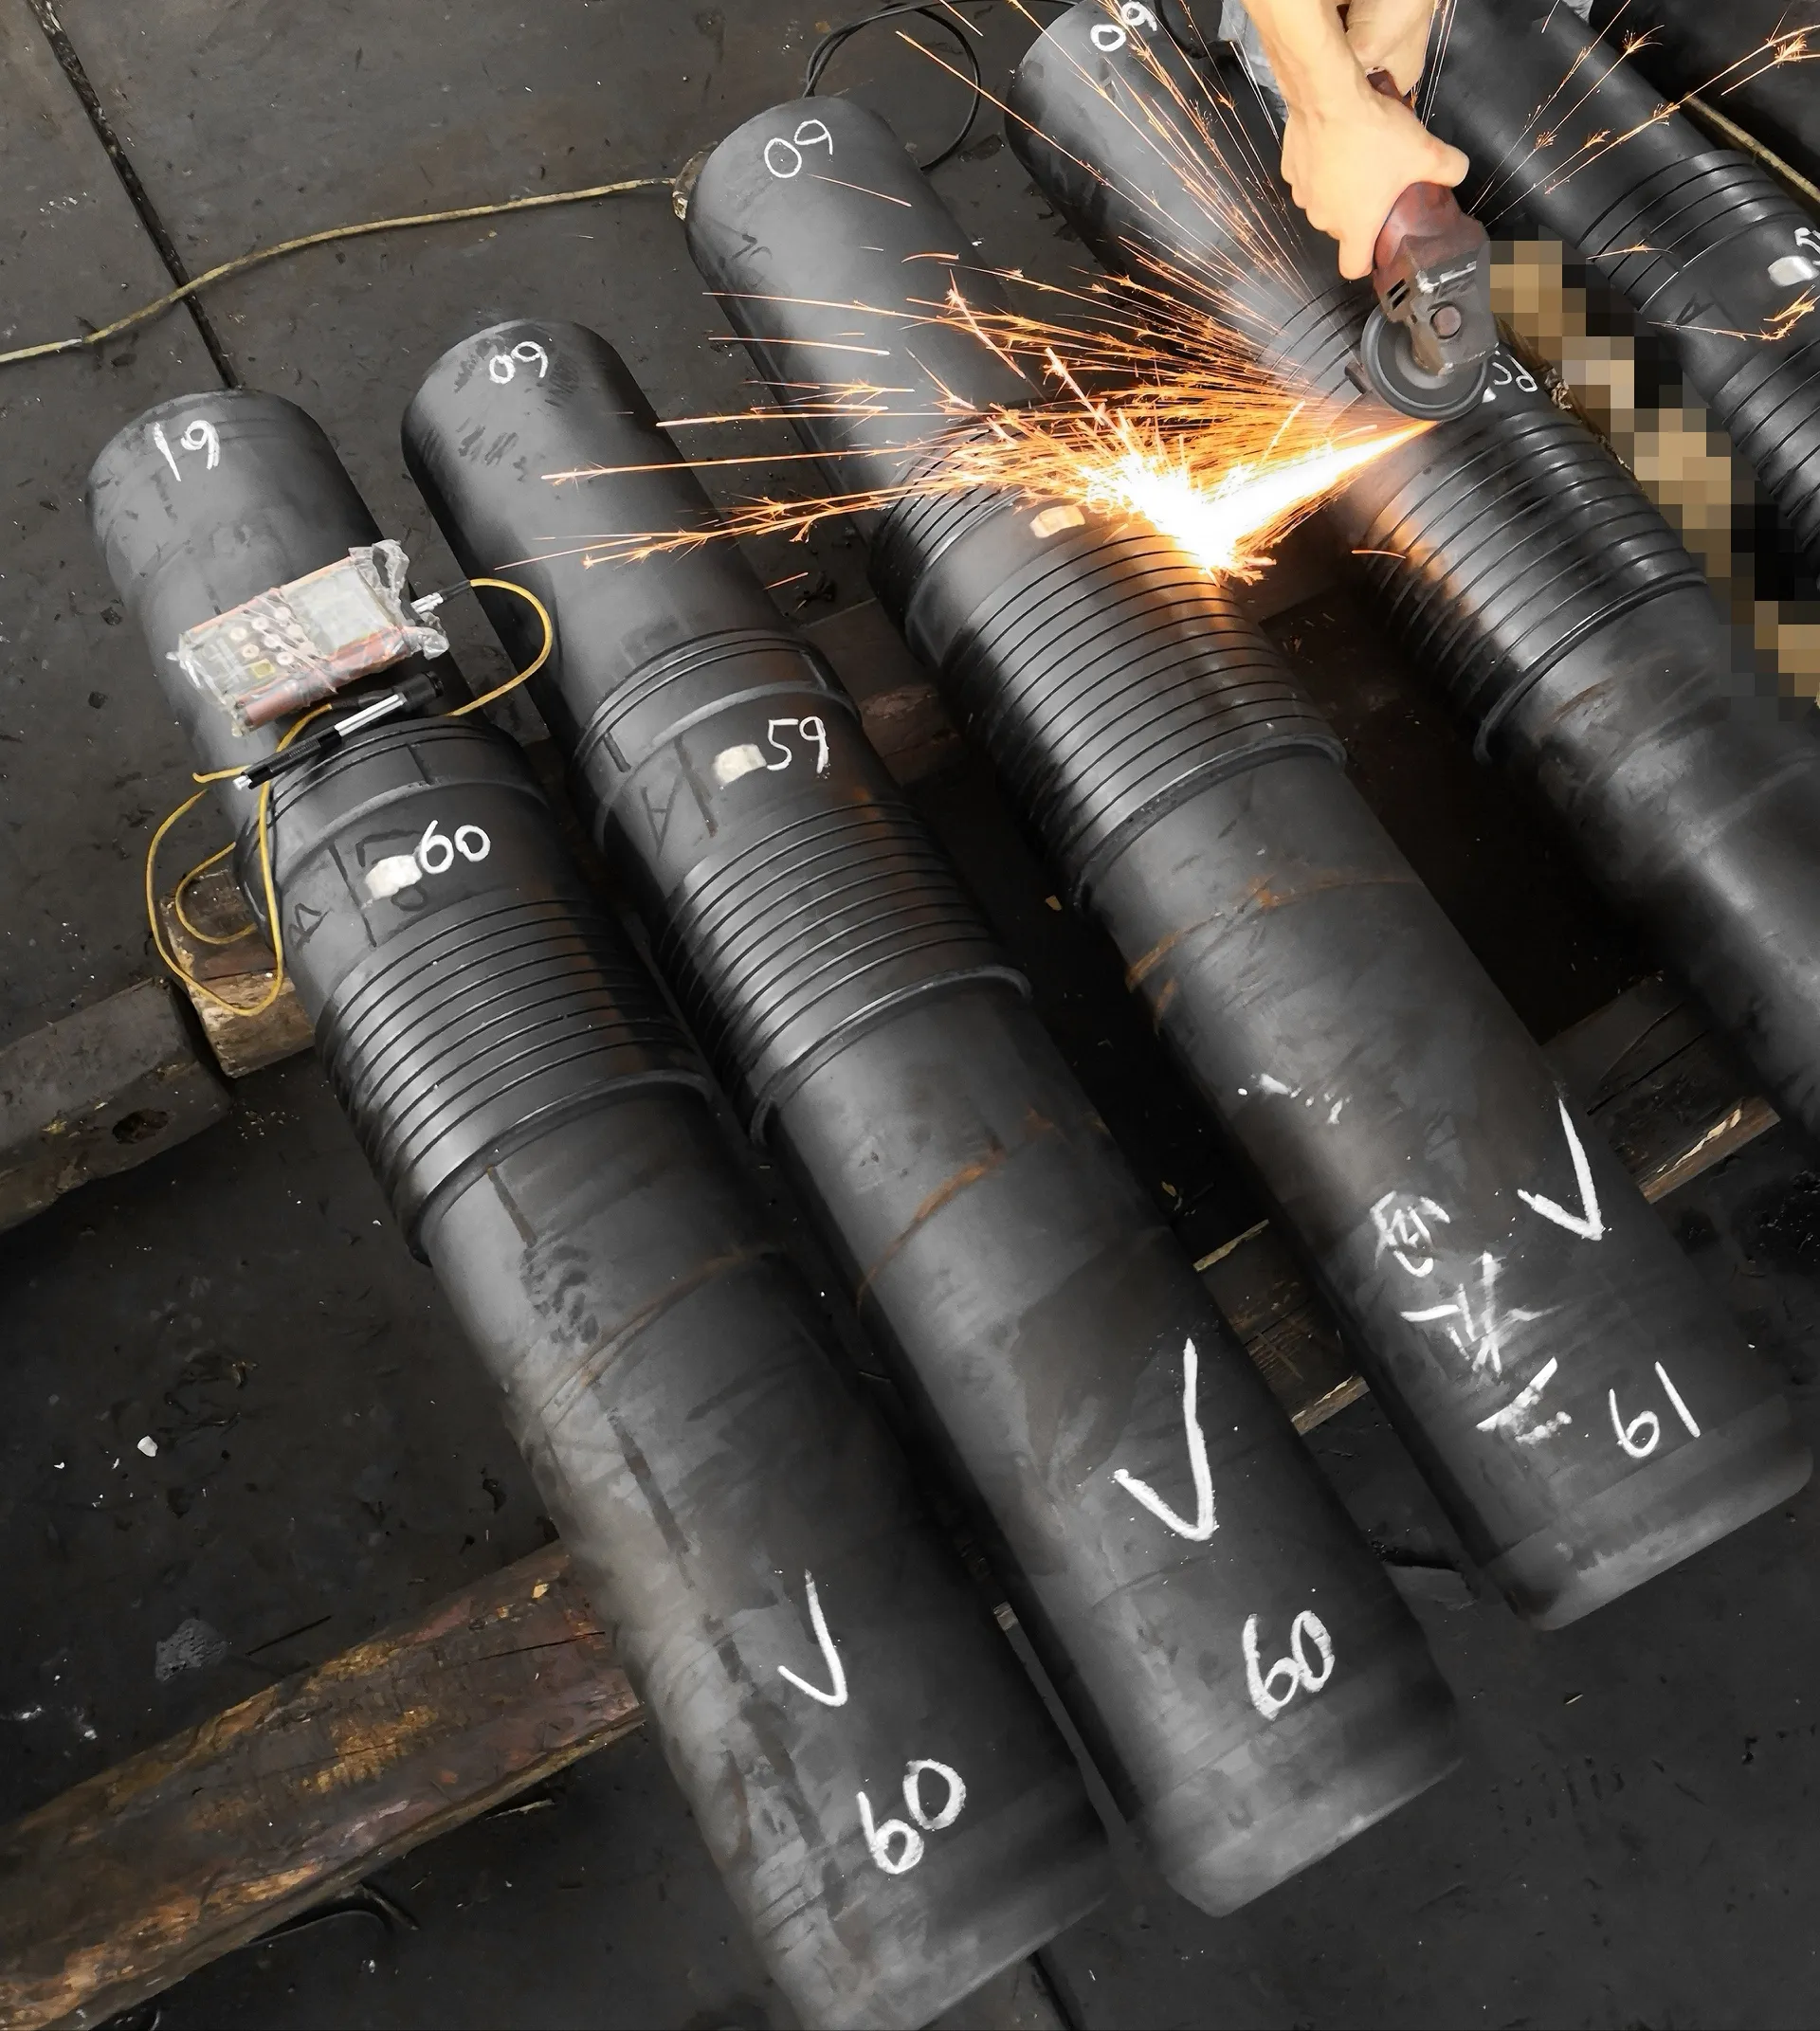
Рис. 2-3 Твердость поверхности HRC 58-60, равномерная твердость по всей длине (в начале, середине и конце)